五金与塑胶协同制造 CNC金属加工、注塑模具及电子产品外壳量产解析
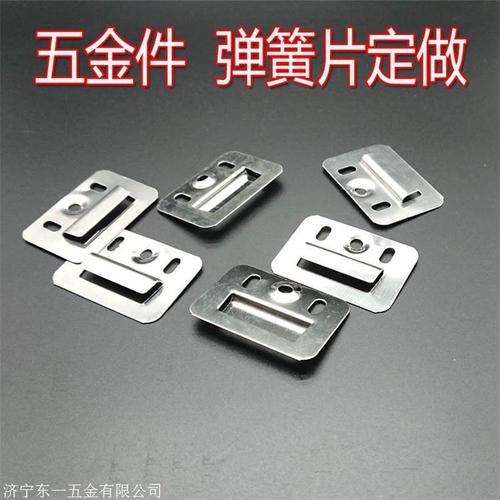
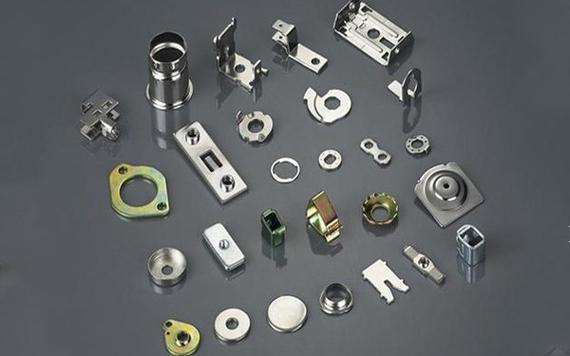
在现代电子制造产业链中,金属五金零件CNC加工、电子产品外壳注塑模具开发以及塑料模具制作与注塑成型,构成了从原型验证到批量交付的关键工艺闭环。五金产品(如散热件、结构支架、连接端子、屏蔽罩等)与塑胶外壳(如充电器壳、路由器壳、可穿戴设备壳体等)往往需要在同一产品中配合使用,因此理解各工艺的定位、流程与协同关系,对缩短交期、控制成本、保证品质具有重要意义。
一、金属五金零件CNC加工:精密结构与功能件的快速实现
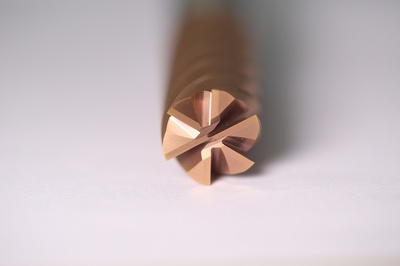
CNC加工(数控机床加工)是通过程序控制刀具对金属毛坯进行铣削、车削、钻孔、攻牙等减材成型的工艺。常用材料包括铝合金(6061、7075等)、不锈钢(304、316)、铜合金(黄铜、铍铜)、镁合金及钛合金等,可满足导电、导热、强度、耐蚀与轻量化等不同需求。
典型加工流程为:图纸与公差评审→工艺路线制定(装夹方案、刀具选择、切削参数)→CNC粗加工→去应力/热处理(必要时)→精加工→去毛刺→表面处理(阳极氧化、电镀、钝化、喷砂、拉丝等)→尺寸与外观检验。其核心优势在于无需开模、编程灵活,适合结构复杂、精度要求高、批量较小的五金产品;同时对电子产品外壳的功能性金属件(如散热底座、屏蔽腔体、精密装配支架)尤为适用。需要注意的是,批量越大,CNC单件成本相对刚性的劣势越明显,此时常与冲压、压铸、MIM等工艺进行方案对比,或采用CNC做小批量过渡、模具到位后转量产的方式推进。
二、电子产品外壳注塑模具加工:从设计到可量产的关键环节
注塑模具是将熔融塑料注入型腔、冷却定型后获得塑件的工装。电子产品外壳模具的质量直接决定外观(缩痕、熔接线、飞边)、装配精度与量产稳定性。模具开发通常包含:产品结构评审(拔模斜度、壁厚均匀性、加强筋、卡扣与螺丝柱设计)→模流分析(Moldflow等,评估填充、保压、冷却与变形)→模具结构设计(分型面、浇注系统、冷却水路、顶出与排气)→钢材选型(如P20、718H、S136、NAK80,依据批量与外观要求)→CNC/电火花/线切割加工→研配与试模(T0/T1)→改模优化→量产验收。
针对电子产品外壳,常见关注点包括:外观面抛光等级与纹理(晒纹、蚀纹)、反变形控制(尤其是薄壁大件)、进胶口位置对熔接线与喷射痕的影响、冷却效率对成型周期与翘曲的作用,以及模具寿命(通常电子外壳模具以30万~100万模次为目标,需匹配钢材与维护策略)。
三、塑料模具加工制作与注塑量产:从模具到稳定出货
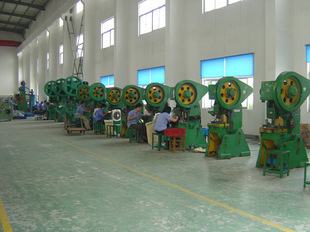
塑料模具涵盖注塑模、压塑模、挤出模、吹塑模等多种类型,电子产品领域以注塑模具为主。模具制作完成后,注塑量产阶段需要完成工艺参数窗口建立(温度、压力、速度、保压曲线、冷却时间)、首件检验(FAI)、CPK能力评估与过程管控(尺寸、外观、装配试装)。常见工程塑料包括ABS、PC、PC+ABS、PA、POM、TPU等,选择时需综合考虑阻燃等级(UL94)、耐候性、表面处理适配性与成本。
值得强调的是,模具加工与注塑量产不是割裂的:模具设计阶段的浇口、冷却与顶出方案,会直接影响量产阶段的良率与周期;而量产中发现的缩水、变形、拉白等问题,常需回到模具端通过水路调整、镶件更换或进胶优化来解决。因此建议选择具备模具设计与注塑成型一体化能力的供应商,形成“设计—开模—试模—量产”的闭环管理。
四、五金与塑胶的协同:电子产品外壳的完整实现路径
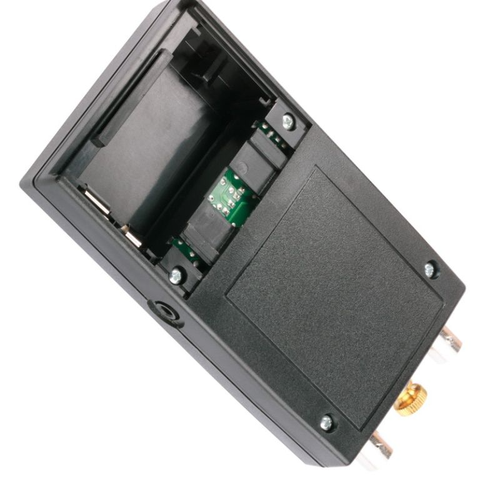
一个电子产品外壳往往由塑胶壳体(外观与绝缘)加五金件(结构强度、散热、EMI屏蔽、接地)组成。合理的项目节奏通常是:产品ID与结构设计→手板验证(CNC加工五金件+3D打印或简易模塑胶件)→模具DFM评审→五金件CNC小批量试产+注塑模具开模→T0试模与装配验证→修模与工艺固化→小批量试产→量产爬坡。
在这一过程中,建议与用户侧重点关注:公差链与装配干涉(金属与塑料热膨胀差异)、嵌件与包胶工艺可行性、表面处理一致性、检测标准(外观限度样、尺寸报告、可靠性测试如跌落、高低温、盐雾)、以及供应商的产能与交期弹性。对于批量差异明显的项目,可采用“CNC快速交付前期需求+模具导入后批量降本”的组合策略,兼顾上市速度与成本优化。
如若转载,请注明出处:http://www.cdmqcy.com/product/46.html
更新时间:2026-10-30 08:16:11